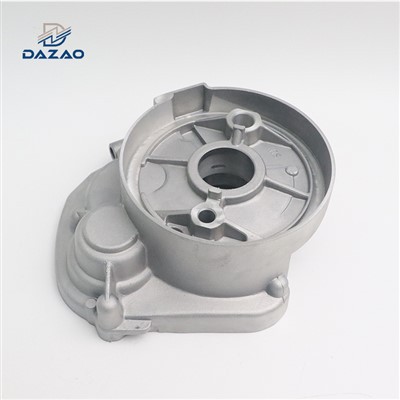
Mazanie je kritickým aspektom vo výrobnom procese tlakovo liatych motorových blokov. Ako skúsený dodávateľBlok motora odlievaný pod tlakom, Chápem dôležitosť splnenia špecifických požiadaviek na mazanie na zabezpečenie kvality a výkonu týchto základných automobilových komponentov. V tomto blogu sa ponorím do podrobností o tom, aké sú požiadavky na mazanie pre motorový blok odlievaný pod tlakom.
Úloha mazania pri tlakovom liatí
Tlakové liatie je výrobný proces, pri ktorom je roztavený kov tlačený do dutiny formy pod vysokým tlakom. V prípade motorových blokov je hliník najbežnejšie používaným materiálom vďaka svojej nízkej hmotnosti, vysokej pevnosti a vynikajúcim vlastnostiam odvádzania tepla. Počas procesu tlakového liatia plní mazanie niekoľko dôležitých funkcií.
Po prvé, mazanie znižuje trenie medzi roztaveným kovom a povrchom formy. To je nevyhnutné, pretože vysoké trenie môže viesť k zvýšenému opotrebovaniu nástroja, čo nielen skracuje životnosť nástroja, ale ovplyvňuje aj povrchovú úpravu odlievanej časti. Hladký povrch matrice je nevyhnutný na výrobu blokov motora s presnými rozmermi a vysoko kvalitnou povrchovou úpravou.
Po druhé, mazanie pomáha zabrániť tomu, aby sa roztavený kov prilepil na matricu. Ak kov priľne k matrici, môže spôsobiť chyby v odliatkovom diele, ako je záblesk alebo pórovitosť. Tieto chyby môžu narušiť štrukturálnu integritu bloku motora a viesť k problémom s výkonom.
Nakoniec mazanie pomáha pri vyhadzovaní odliatkov z matrice. Po stuhnutí roztaveného kovu je potrebné odstrániť blok motora z dutiny formy. Dobré mazivo znižuje silu potrebnú na vyhadzovanie, čím sa minimalizuje riziko poškodenia dielu alebo matrice.
Typy mazív používaných pri tlakovom liatí blokov motorov
Pri tlakovom odlievaní blokov motorov sa používa niekoľko typov mazív, z ktorých každý má svoje jedinečné vlastnosti a výhody.
Lubrikanty na vodnej báze
Mazivá na vodnej báze sú najbežnejšie používaným typom pri tlakovom liatí. Sú šetrné k životnému prostrediu, ľahko sa čistia a majú dobré chladiace vlastnosti. Mazivá na vodnej báze môžu byť formulované tak, aby poskytovali rôzne úrovne mazania v závislosti od špecifických požiadaviek procesu tlakového liatia. Zvyčajne sa nanášajú na povrch matrice pomocou rozprašovacieho systému, ktorý umožňuje presnú kontrolu hrúbky maziva.
Mazivá na báze grafitu
Mazivá na báze grafitu sú známe svojimi vynikajúcimi mazacími vlastnosťami. Grafit má vrstvenú štruktúru, ktorá mu umožňuje ľahké posúvanie, čím sa znižuje trenie medzi kovom a matricou. Tieto mazivá sa často používajú pri vysokotlakových aplikáciách tlakového liatia, kde sú sily pôsobiace na formu značné. Avšak mazivá na báze grafitu sa môžu ťažšie čistiť v porovnaní s mazivami na vodnej báze a môžu zanechávať zvyšky na povrchu matrice.
Syntetické mazivá
Syntetické mazivá sú formulované pomocou pokročilých chemických zlúčenín, aby poskytovali vynikajúci výkon. Ponúkajú vysokú teplotnú stabilitu, vynikajúce mazanie a odolnosť voči oxidácii. Syntetické mazivá sa často používajú v aplikáciách, kde proces tlakového liatia funguje pri vysokých teplotách alebo kde sa vyžaduje dlhotrvajúce mazivo. Môžu však byť drahšie ako iné typy mazív.
Požiadavky na mazanie pre rôzne fázy procesu tlakového liatia
Príprava matrice
Pred začatím procesu odlievania je potrebné formu riadne pripraviť mazivom. Povrch matrice by sa mal dôkladne vyčistiť, aby sa odstránili všetky nečistoty, úlomky alebo predchádzajúce zvyšky maziva. Na dutinu formy a kolíky jadra sa potom nanesie tenká rovnomerná vrstva maziva. Hrúbka vrstvy maziva je kritická, pretože príliš veľa maziva môže spôsobiť chyby v odliatku, zatiaľ čo príliš málo maziva nemusí poskytnúť dostatočné mazanie.
Vstrekovanie roztaveného kovu
Počas vstrekovania roztaveného kovu do dutiny formy si mazivo musí zachovať svoje mazacie vlastnosti pri vysokom tlaku a teplote. Mazivo by malo byť schopné odolať šmykovým silám generovaným prúdiacim kovom bez toho, aby sa pokazilo. To si vyžaduje mazivo s dobrou tepelnou stabilitou a odolnosťou voči vysokému tlaku.
Tuhnutie a vysunutie
Keď roztavený kov tuhne, mazivo naďalej zohráva úlohu pri zabraňovaní prilepenia kovu na matricu. Po stuhnutí bloku motora pomáha mazivo znižovať trenie medzi dielom a matricou počas vyhadzovania. V tejto fáze je nevyhnutné mazivo s dobrými uvoľňovacími vlastnosťami, aby sa zabezpečilo hladké vyhadzovanie bez poškodenia.
Faktory ovplyvňujúce požiadavky na mazanie
Die Design
Konštrukcia matrice má významný vplyv na požiadavky na mazanie. Komplexné konštrukcie lisovníc so zložitými tvarmi a hlbokými dutinami môžu vyžadovať viac maziva na zabezpečenie správneho plnenia a vysúvania. Okrem toho môže povrchová úprava matrice ovplyvniť výkon maziva. Hrubý povrch matrice môže vyžadovať hrubšiu vrstvu maziva, aby sa dosiahla rovnaká úroveň mazania ako pri hladkom povrchu.
Teplota kovu
Požiadavky na mazanie ovplyvňuje aj teplota roztaveného kovu. Vyššie teploty kovu môžu spôsobiť, že sa mazivo rýchlejšie rozpadne, čím sa zníži jeho účinnosť. Preto je potrebné zvoliť mazivo na základe špecifickej teploty kovu používanej v procese tlakového liatia.
Čas cyklu
Doba cyklu procesu tlakového liatia, čo je čas medzi po sebe nasledujúcimi odlievaniami, môže ovplyvniť požiadavky na mazanie. Kratší čas cyklu znamená, že matrica je vystavená roztavenému kovu častejšie, čo si vyžaduje mazivo, ktoré vydrží opakované použitie bez straty svojich mazacích vlastností.
Splnenie požiadaviek na mazanie
Ako aBlok motora odlievaný pod tlakomdodávateľa, podnikáme niekoľko krokov, aby sme zabezpečili splnenie požiadaviek na mazanie počas výrobného procesu.
Po prvé, úzko spolupracujeme s dodávateľmi mazív, aby sme vybrali najvhodnejšie mazivo pre naše operácie tlakového liatia. Pri výbere maziva zohľadňujeme faktory, ako je typ použitého kovu, konštrukcia matrice a objem výroby.
Po druhé, máme zavedený prísny systém kontroly kvality na monitorovanie aplikácie maziva. Naši operátori sú vyškolení, aby nanášali mazivo rovnomerne a v správnej hrúbke. Vykonávame tiež pravidelné kontroly povrchu matrice a odlievaných častí, aby sme sa uistili, že mazanie funguje efektívne.
Nakoniec neustále skúmame a vyvíjame nové techniky mazania a produkty na zlepšenie účinnosti a kvality nášho procesu tlakového liatia. Tým, že budeme držať krok s najnovšími pokrokmi v technológii mazania, môžeme našim zákazníkom poskytnúť vysokokvalitné bloky motorov, ktoré spĺňajú ich náročné požiadavky.
Vplyv správneho mazania na kvalitu motorových blokov odlievaných pod tlakom
Správne mazanie má priamy vplyv na kvalitu tlakovo liatych blokov motora. Bloky motorov vyrobené so správnym mazaním majú menej defektov, ako je pórovitosť, praskanie a drsnosť povrchu. Tieto vysokokvalitné bloky motora sú spoľahlivejšie a majú lepšie výkonové charakteristiky.
Napríklad dobre namazaný proces tlakového liatia vedie k blokom motora s presnými rozmermi. To je kľúčové pre zabezpečenie správneho uloženia komponentov motora, ako sú piesty, valce a kľukové hriadele. Presné rozmery tiež prispievajú k lepšej spotrebe paliva a nižším emisiám.
Bloky motora s hladkou povrchovou úpravou sú navyše menej náchylné na koróziu a opotrebovanie. Tým sa predlžuje životnosť bloku motora a znižuje sa potreba údržby a výmeny.
Záver
Záverom možno povedať, že mazanie je dôležitým aspektom procesu tlakového liatia blokov motorov. Pochopenie požiadaviek na mazanie a používanie správnych mazív a techník sú nevyhnutné na výrobu vysoko kvalitných motorových blokov. Ako aBlok motora odlievaný pod tlakomdodávateľa, sme odhodlaní splniť tieto požiadavky, aby sme našim zákazníkom poskytli najlepšie možné produkty.


Ak hľadáte vysoko kvalitné bloky motora odlievané pod tlakom alebo inéTlakové liatie automobilových dielov, alebo dokoncaOdlievanie malých hliníkových dielov, radi prediskutujeme vaše špecifické potreby a požiadavky. Neváhajte nás kontaktovať, aby sme začali diskusiu o obstarávaní a preskúmali, ako môžeme splniť vaše potreby automobilových komponentov.
Referencie
- Campbell, J. (2003). Casting. Butterworth - Heinemann.
- Flemings, MC (1974). Spracovanie tuhnutia. McGraw - Hill.
- Sata, N., & Kuroda, K. (2006). Technológia tlakového liatia. Springer.