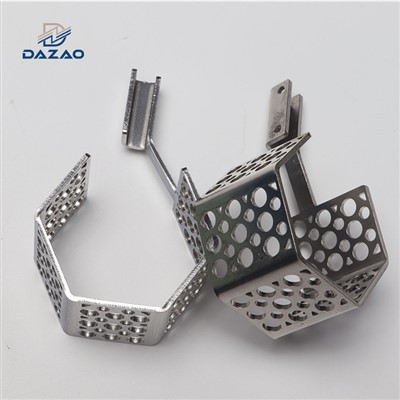
Ako dodávateľ lisovacích dielov som sa už nejaký čas hlboko angažoval v tomto odvetví. Výroba lisovaných dielov je kľúčovým výrobným procesom, ktorý sa široko používa v rôznych priemyselných odvetviach, od automobilového priemyslu až po elektroniku. Avšak, ako každý výrobný proces, má svoje vlastné obmedzenia. V tomto blogovom príspevku sa ponorím do kľúčových obmedzení výroby lisovaných dielov a ako môžu ovplyvniť celkový výrobný proces.


Materiálne obmedzenia
Jedným z hlavných obmedzení výroby lisovaných dielov sú materiálové obmedzenia. Procesy lisovania zvyčajne najlepšie fungujú s materiálmi, ktoré majú dobrú ťažnosť, ako je oceľ, hliník a mosadz. Tieto materiály sa dajú ľahko deformovať pod tlakom bez toho, aby praskli alebo sa zlomili. Avšak, pokiaľ ide o materiály s nízkou ťažnosťou, ako sú niektoré vysokopevnostné ocele alebo určité typy zliatin, lisovanie môže byť mimoriadne náročné.
Vysokopevnostné ocele sú napríklad čoraz obľúbenejšie v automobilovom priemysle vďaka ich vynikajúcemu pomeru pevnosti a hmotnosti. Avšak ich nízka ťažnosť spôsobuje, že sú náchylné na praskanie počas procesu razenia. To si často vyžaduje dodatočné tepelné spracovanie alebo špeciálne techniky razenia, aby sa zabezpečila úspešná výroba. Aj pri týchto opatreniach zostáva riziko defektov relatívne vysoké, čo môže zvýšiť výrobné náklady a viesť k dlhším dodacím lehotám.
Ďalším obmedzením súvisiacim s materiálom je hrúbka plechu. Razenie je vo všeobecnosti vhodnejšie pre tenké až stredne hrubé plechy. S rastúcou hrúbkou materiálu sa výrazne zvyšuje aj sila potrebná na razenie. To môže zaťažiť lisovacie zariadenie a môže viesť k predčasnému opotrebovaniu. Hrubé materiály sa navyše ťažšie formujú do zložitých tvarov, pretože vnútorné napätia vznikajúce počas lisovania môžu spôsobiť, že materiál vyskočí späť alebo praskne.
Obmedzenia dizajnu
Konštrukcia lisovacích dielov tiež predstavuje niekoľko obmedzení. Zložité geometrie môžu byť obzvlášť náročné na výrobu pomocou lisovacích techník. Napríklad diely s hlbokým ťahaním, ostrými rohmi alebo zložitými detailmi môžu vyžadovať viacnásobné razenie alebo použitie špecializovaných lisovníc. Každá ďalšia operácia zvyšuje zložitosť výrobného procesu a pravdepodobnosť defektov.
Hlboké ťahanie, ktoré sa používa na vytváranie dielov s výrazným pomerom hĺbky k priemeru, je jednou z najnáročnejších lisovacích operácií. Pri hlbokom ťahaní je materiál vystavený vysokému ťahovému a tlakovému namáhaniu, ktoré môže spôsobiť zvrásnenie, roztrhnutie alebo stenčenie materiálu. Aby sa predišlo týmto defektom, je potrebná presná kontrola sily držiaka polotovaru, rýchlosti razenia a mazania. Dokonca aj pri starostlivej kontrole môže byť dosiahnutie konzistentného a bezchybného výsledku ťažké, najmä pre diely so zložitými tvarmi.
Ostré rohy sú ďalším dizajnovým prvkom, ktorý môže spôsobiť problémy pri lisovaní. Keď je materiál ohnutý okolo ostrého rohu, koncentrácia napätia v rohu môže spôsobiť praskanie alebo štiepenie. Aby sa tomu zabránilo, v návrhu sa zvyčajne vyžaduje minimálny polomer rohu. To však nemusí byť vždy možné, najmä v aplikáciách, kde je obmedzený priestor alebo kde sa požaduje špecifický estetický vzhľad.
Obmedzenia nástrojov
Nástroje sú nevyhnutnou súčasťou výroby lisovaných dielov, ale majú aj svoje vlastné obmedzenia. Náklady na nástroje môžu byť významnou prekážkou, najmä pri malých výrobných sériách. Návrh a výroba vysokokvalitnej raznice môže byť časovo náročný a nákladný proces. Matrica musí byť presne opracovaná, aby sa zabezpečili presné rozmery dielov a dlhá životnosť. To si vyžaduje špecializované vybavenie a kvalifikovaných technikov, čo zvyšuje celkové náklady.
Okrem vysokých počiatočných nákladov si nástroje vyžadujú aj pravidelnú údržbu a výmenu. V priebehu času sa povrch matrice môže opotrebovať v dôsledku opakovaného kontaktu s plechom. To môže viesť k zníženiu kvality dielu a zvýšeniu počtu defektov. Na zabezpečenie optimálneho výkonu je potrebná pravidelná údržba, ako je leštenie a prebrusovanie povrchu matrice. Avšak aj pri správnej údržbe bude nakoniec potrebné matricu vymeniť, čo môže byť nákladný a časovo náročný proces.
Ďalším obmedzením nástrojov je ich nepružnosť. Akonáhle je raznica navrhnutá a vyrobená, je ťažké ju upraviť. Akékoľvek zmeny v konštrukcii dielu môžu vyžadovať vytvorenie novej matrice, čo môže byť drahé a časovo náročné. Tento nedostatok flexibility môže byť významnou nevýhodou najmä v odvetviach, kde sa dizajn produktov neustále vyvíja.
Obmedzenia objemu výroby
Výroba lisovaných dielov je nákladovo najefektívnejšia pre veľkoobjemové výrobné série. Vysoká počiatočná investícia do nástrojov môže byť amortizovaná na veľký počet dielov, vďaka čomu sú jednotkové náklady relatívne nízke. Pri malosériovej výrobe však môžu byť náklady na diel neúmerne vysoké. Je to preto, že náklady na nástroje predstavujú významnú časť celkových výrobných nákladov a nemožno ich rozložiť na veľký počet dielov.
Okrem nákladov predstavuje malosériová výroba výzvy aj z hľadiska kontroly kvality. S menším počtom vyrobených dielov môže byť ťažšie odhaliť a opraviť chyby. Je to preto, že štatistické metódy riadenia procesov, ktoré sa spoliehajú na veľký počet vzoriek na identifikáciu trendov a vzorov, nemusia byť také účinné pri malých výrobných sériách. V dôsledku toho je riziko dodania chybných dielov zákazníkovi vyššie.
Environmentálne obmedzenia
Výroba lisovaných dielov môže mať významný vplyv na životné prostredie. Pri použití mazív a chladív počas razenia môže vzniknúť odpad, ktorý je potrebné náležite zlikvidovať. Tieto látky často obsahujú chemikálie, ktoré môžu byť škodlivé pre životné prostredie, ak sa s nimi nesprávne zaobchádza. Okrem toho spotreba energie spojená s lisovacím zariadením, najmä pri výrobe vo veľkom meradle, môže byť značná.
Ekologickú stopu má aj výroba razidiel. Výrobný proces zahŕňa použitie rôznych kovov a obrábacie operácie, ktoré spotrebúvajú energiu a vytvárajú odpad. Okrem toho likvidácia opotrebovaných lisovníc na konci ich životnosti môže prispieť k skládkovaniu odpadu.
Záver
Napriek týmto obmedzeniam zostáva výroba lisovaných dielov široko používaným a hodnotným výrobným procesom. V našej spoločnosti rozumieme výzvam spojeným s razením a neustále pracujeme na ich prekonávaní. Investovali sme do moderných zariadení a technológií, aby sme zvýšili efektivitu a kvalitu našej výroby. Náš skúsený inžiniersky tím je tiež schopný vyvinúť inovatívne riešenia na riešenie zložitých výziev v oblasti dizajnu a výroby.
Ak máte záujem o lisovanie dielov, odporúčame vám preskúmať našu ponuku produktov, vrátanePlechové plechové lisovacie diely,Presné plechové mosadzné lisovacie diely, aHliníkové lisovacie diely z nehrdzavejúcej ocele. Zaviazali sme sa poskytovať vysokokvalitné produkty za konkurencieschopné ceny a vynikajúce služby zákazníkom. Či už máte projekt malého rozsahu alebo požiadavku na veľkoobjemovú výrobu, radi prediskutujeme vaše potreby a poskytneme riešenie na mieru. Kontaktujte nás ešte dnes, aby ste mohli začať diskusiu o obstarávaní a využiť naše odborné znalosti vo výrobe lisovaných dielov.
Referencie
- Kalpakjian, S., & Schmid, SR (2009). Výrobné inžinierstvo a technológia (5. vydanie). Pearson Prentice Hall.
- Groover, MP (2010). Základy modernej výroby: materiály, procesy a systémy (4. vydanie). Wiley.
- Dieter, GE (1986). Mechanická metalurgia (3. vydanie). McGraw-Hill.