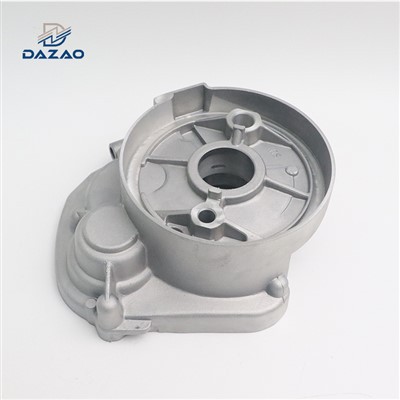
Zmršťovanie dielov odlievaných pod vysokým tlakom je bežným, no zároveň náročným problémom, ktorý môže výrazne ovplyvniť kvalitu a výkon finálnych produktov. Ako dôveryhodný dodávateľ dielov na vysokotlakové odlievanie som sa s týmto problémom stretol mnohokrát a získal som cenné poznatky o účinných stratégiách prevencie. V tomto blogu sa podelím o niekoľko praktických metód, ktoré vám pomôžu minimalizovať zmršťovanie a zabezpečiť výrobu vysoko kvalitných dielov odlievaných pod tlakom.
Pochopenie zmršťovania pri vysokotlakovom liatí pod tlakom
Pred ponorením sa do metód prevencie je dôležité pochopiť, čo spôsobuje zmršťovanie. K zmršťovaniu dochádza, keď sa roztavený kov ochladí a stuhne v dutine formy. Keď kov prechádza z kvapalného do pevného skupenstva, zmršťuje sa. Ak kontrakcia nie je správne kompenzovaná, môžu sa v diele vytvoriť dutiny alebo zmršťovacie dutiny. Tieto chyby môžu diel oslabiť, ovplyvniť jeho rozmerovú presnosť a viesť k nedokonalostiam povrchu.
Existujú dva hlavné typy zmršťovania: zmršťovanie pri tuhnutí a zmršťovanie napájaním. Zmrašťovanie pri tuhnutí je prirodzenou vlastnosťou kovu a súvisí so zmenou hustoty počas fázového prechodu. Na druhej strane k zmršťovaniu pri podávaní dochádza, keď nie je dostatok roztaveného kovu na vyplnenie priestorov vytvorených tuhnúcim kovom.
Optimalizácia dizajnu matrice
Jedným z najúčinnejších spôsobov, ako zabrániť zmršťovaniu, je správny dizajn matrice. Dobre navrhnutá matrica môže zabezpečiť rovnomerné chladenie a správne podávanie roztaveného kovu.


- Dizajn hradlového systému: Vtokový systém je zodpovedný za nasmerovanie roztaveného kovu do dutiny formy. Mal by byť navrhnutý tak, aby umožňoval hladký a rovnomerný tok kovu. Správny vtokový systém môže pomôcť znížiť turbulencie, ktoré môžu spôsobiť zachytenie vzduchu a nerovnomerné chladenie. Napríklad použitím brány v tvare vejára môže byť kov rovnomernejšie rozmiestnený po dutine. Okrem toho je rozhodujúca veľkosť a umiestnenie brán. Príliš malé brány môžu obmedziť tok kovu, zatiaľ čo brány na nesprávnom mieste môžu viesť k nerovnomernému naplneniu.
- Dizajn stúpačky: Stúpačky sú zásobníky roztaveného kovu, ktoré pri tuhnutí odliatku dodávajú ďalší materiál. Pôsobia ako zdroj kovu na kompenzáciu zmršťovania. Dôležitými faktormi sú veľkosť, tvar a umiestnenie stúpačiek. Stúpačky by mali byť umiestnené v oblastiach, kde je najväčšia pravdepodobnosť zmrštenia, ako sú hrubé časti dielu. Dobre navrhnutá stúpačka môže zabezpečiť, že odliatok zostane napájaný roztaveným kovom, kým úplne nestuhne.
- Chladiace kanály: Správne chladenie je nevyhnutné na kontrolu procesu tuhnutia. Chladiace kanály v matrici možno použiť na odvádzanie tepla z roztaveného kovu riadenou rýchlosťou. Mali by byť navrhnuté tak, aby poskytovali rovnomerné chladenie v celej dutine formy. Nerovnomerné chladenie môže spôsobiť rozdielne zmršťovanie, čo vedie k deformáciám a chybám zmršťovania. Napríklad umiestnenie chladiacich kanálov bližšie k hrubým častiam dielu môže pomôcť vyrovnať rýchlosť chladenia.
Výber správnej zliatiny
Výber zliatiny môže mať tiež významný vplyv na zmršťovanie. Rôzne zliatiny majú rôzne charakteristiky tuhnutia a rýchlosti zmršťovania.
- Zliatiny s nízkym zmršťovaním: Niektoré zliatiny sú známe svojou nízkou mierou zmršťovania. Napríklad určité zliatiny na báze zinku majú relatívne nízke zmrštenie pri tuhnutí v porovnaní s inými kovmi. Pri výbere zliatiny je dôležité zvážiť špecifické požiadavky dielu, ako je pevnosť, odolnosť proti korózii a rozmerová presnosť.Prototyp dielov na odlievanie zinkuvyrobené z týchto zliatin s nízkym zmršťovaním môžu byť skvelou voľbou pre aplikácie, kde je zmršťovanie problémom.
- Modifikácia zliatiny: V niektorých prípadoch je možné použiť modifikáciu zliatiny na zníženie zmršťovania. Pridanie malého množstva určitých prvkov do zliatiny môže zmeniť jej správanie pri tuhnutí. Napríklad pridanie malého množstva titánu do hliníkovej zliatiny môže zjemniť štruktúru zŕn, čo môže znížiť zmršťovanie a zlepšiť mechanické vlastnosti odliatku.
Kontrola parametrov procesu odlievania
Presná kontrola parametrov procesu odlievania je rozhodujúca pre zamedzenie zmršťovania.
- Rýchlosť a tlak vstrekovania: Rýchlosť vstrekovania a tlak určujú, ako roztavený kov vyplní dutinu formy. Príliš nízka rýchlosť vstrekovania môže viesť k neúplnému plneniu a studeným uzáverom, zatiaľ čo príliš vysoká rýchlosť môže spôsobiť turbulencie a zachytenie vzduchu. Vstrekovací tlak by mal byť dostatočný na to, aby zabezpečil, že kov vyplní všetky rohy dutiny formy a kompenzuje zmršťovanie počas tuhnutia.
- Teplota formy: Teplota formy ovplyvňuje rýchlosť tuhnutia roztaveného kovu. Vyššia teplota formy môže spomaliť proces tuhnutia, čo umožní kovu viac času na tok a vyplnenie dutiny. Ak je však teplota formy príliš vysoká, môže to viesť k dlhším cyklom a zvýšeniu spotreby energie. Na druhej strane, nízka teplota formy môže spôsobiť rýchle tuhnutie, čo môže mať za následok chyby zmrašťovania. Udržiavanie optimálnej teploty formy je nevyhnutné na zabránenie zmršťovania.
- Doba chladenia: Doba chladenia je doba, počas ktorej odliatok tuhne v matrici. Malo by sa starostlivo kontrolovať, aby sa zabezpečilo, že odliatok tuhne rovnomerne. Príliš krátky čas ochladzovania môže spôsobiť, že odliatok sa vysunie skôr, ako úplne stuhne, čo vedie k zmršťovaniu a deformácii. Príliš dlhý čas chladenia môže znížiť efektivitu výroby.
Kontrola kvality a inšpekcia
Implementácia prísnej kontroly kvality a procesu inšpekcie je nevyhnutná na zistenie a prevenciu chýb zmrašťovania.
- Nedeštruktívne testovanie: Nedeštruktívne testovacie metódy, ako je röntgenová kontrola a ultrazvukové testovanie, sa môžu použiť na detekciu vnútorných zmršťovacích dutín bez poškodenia dielu. Tieto metódy môžu pomôcť identifikovať chyby na začiatku výrobného procesu, čo umožňuje prijať nápravné opatrenia.
- Rozmerová kontrola: Pravidelná kontrola rozmerov odliatkov môže pomôcť odhaliť akékoľvek zmeny veľkosti, ktoré môžu byť spôsobené zmršťovaním. Porovnaním skutočných rozmerov dielu s konštrukčnými špecifikáciami je možné identifikovať a opraviť akékoľvek odchýlky.
Záver
Zabránenie zmršťovaniu dielov odlievaných pod vysokým tlakom si vyžaduje komplexný prístup, ktorý zahŕňa optimalizáciu konštrukcie formy, výber správnej zliatiny, kontrolu parametrov procesu odlievania a implementáciu prísneho systému kontroly kvality. Ako dodávateľDiely na tlakové liatie, chápem dôležitosť dodávania vysokokvalitných produktov našim zákazníkom. Dodržiavaním týchto preventívnych stratégií môžeme minimalizovať zmršťovanie a zabezpečiť, aby naše diely spĺňali najvyššie štandardy kvality a výkonu.
Ak máte záujem o vysokokvalitné diely na tlakové odlievanie a chcete sa dozvedieť viac o tom, ako vám môžeme pomôcť zabrániť zmršťovaniu a dosiahnuť najlepšie výsledky, pozývame vás, aby ste nás kontaktovali na diskusiu o obstarávaní. Náš tím odborníkov je pripravený pomôcť vám s vašimi špecifickými potrebami. NavštívteCast Hubpre viac informácií o našich službách tlakového liatia.
Referencie
- Campbell, J. (2003). Casting. Butterworth - Heinemann.
- Flemings, MC (1974). Spracovanie tuhnutia. McGraw - Hill.
- Tiryakioğlu, M., & Ube, H. (Eds.). (2014). Zliatiny hliníka: výroba, charakteristika a aplikácie. Springer.