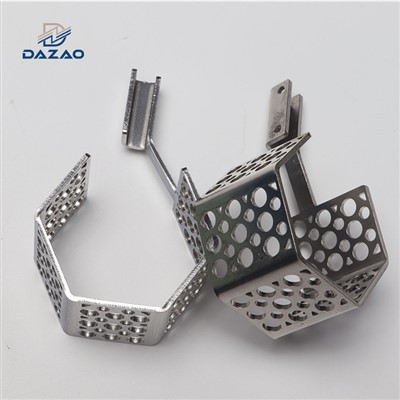
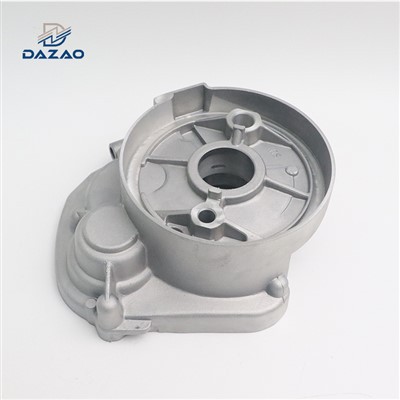
Vo výrobnom priemysle sú tlakovo liate diely zo zinku veľmi žiadané – kvôli ich vynikajúcim vlastnostiam, ako je vysoký pomer pevnosti k hmotnosti, dobrá odolnosť proti korózii a vynikajúca rozmerová stálosť. Ako dodávateľ tlakového odliatku zinku chápeme zásadný význam presného obrábania týchto dielov. Tento článok sa ponorí do kľúčových aspektov dosiahnutia vysoko presného obrábania dielov odlievaných pod tlakom zinku.
Pochopenie charakteristík dielov odlievaných pod tlakom
Predtým, ako začneme s procesom obrábania, je nevyhnutné mať komplexné pochopenie vlastností dielov odlievaných pod tlakom. Zinok je relatívne mäkký kov, čo uľahčuje obrábanie v porovnaní s niektorými inými kovmi, ako je oceľ. Má však aj nižší bod topenia a je náchylnejší na tepelnú deformáciu.
Diely zinkového tlakového odliatku sa zvyčajne vyrábajú prostredníctvomDiely na tlakové liatie. Tento proces zahŕňa vstrekovanie roztaveného zinku do oceľovej formy pod vysokým tlakom. Výsledkom je diel s hladkou povrchovou úpravou a vysokou rozmerovou presnosťou. Počas procesu tlakového liatia sa však môžu vyskytnúť menšie nedostatky, ako je pórovitosť, odlesky alebo nerovnomerná hrúbka steny. Tieto problémy môžu ovplyvniť presnosť obrábania, ak nie sú správne vyriešené.
Predobrábanie Príprava
Kontrola odlievaných dielov
Prvým krokom presného obrábania je dôkladná kontrola dielov odlievaných pod tlakom. Skontrolujte akékoľvek viditeľné chyby, ako sú praskliny, pórovitosť alebo nadmerný záblesk. Na overenie rozmerovej presnosti dielov použite meracie nástroje, ako sú posuvné meradlá, mikrometre a súradnicové meracie stroje (CMM). Ak sa diely výrazne odchyľujú od konštrukčných špecifikácií, môže byť potrebné ich zamietnuť alebo prehodnotiť proces tlakového liatia.
Čistenie dielov
Časti zinkového tlakového odliatku majú na svojom povrchu často vrstvu maziva alebo úlomkov. Čistenie dielov pred obrábaním je kľúčové pre zabezpečenie dobrej povrchovej úpravy a zabránenie poškodeniu rezných nástrojov. Na odstránenie všetkých nečistôt použite vhodný čistiaci prostriedok, ktorý je kompatibilný so zinkom.
Upevnenie
Správne upevnenie je nevyhnutné pre presné obrábanie. Upínadlo by malo bezpečne držať diel na mieste a zároveň umožňovať ľahký prístup pre rezné nástroje. Navrhnite prípravok tak, aby sa minimalizovala možnosť pohybu dielu počas obrábania. Zvážte tvar a veľkosť časti zinkového tlakového odliatku a operácie obrábania, ktoré sa majú vykonať. Pre zložité tvarované diely môžu byť potrebné špeciálne navrhnuté prípravky.
Obrábacie nástroje a stratégie
Výber rezných nástrojov
Pri obrábaní dielov odlievaných pod tlakom zinku je dôležité zvoliť správne rezné nástroje. Bežne sa používajú nástroje z rýchloreznej ocele (HSS) alebo tvrdokovu. Karbidové nástroje sú všeobecne preferované kvôli ich vysokej tvrdosti a odolnosti voči opotrebovaniu. Na hrubovacie operácie používajte nástroje s veľkým uhlom reznej hrany a hrubým rozstupom zubov, aby ste materiál rýchlo odobrali. Pre dokončovacie operácie si vyberte nástroje s jemným rozstupom zubov, aby ste dosiahli hladkú povrchovú úpravu.
Parametre rezu
Rezné parametre, vrátane reznej rýchlosti, rýchlosti posuvu a hĺbky rezu, hrajú významnú úlohu pri dosahovaní presného obrábania. Rezná rýchlosť by mala byť optimalizovaná na základe vlastností zliatiny zinku a typu rezného nástroja. Príliš vysoká rýchlosť rezania môže spôsobiť nadmerné opotrebovanie nástroja a drsnosť povrchu, zatiaľ čo príliš nízka rýchlosť rezania môže viesť k nízkej produktivite.


Rýchlosť posuvu určuje množstvo odobratého materiálu na otáčku rezného nástroja. Vyššia rýchlosť posuvu môže zvýšiť produktivitu, ale môže tiež viesť k hrubšiemu povrchu a väčšiemu opotrebovaniu nástroja. Hĺbka rezu by mala byť starostlivo kontrolovaná, aby nedošlo k prerezaniu alebo nadmernému namáhaniu dielu.
Stratégie obrábania
Existuje niekoľko stratégií obrábania, ktoré možno použiť na zlepšenie presnosti dielov odlievaných pod tlakom. Napríklad hrubovacie a dokončovacie operácie by mali byť oddelené. Hrubovacie operácie sa používajú na odstránenie veľkého množstva materiálu, zatiaľ čo dokončovacie operácie sa používajú na dosiahnutie konečných rozmerov a povrchovej úpravy.
Okrem toho, použitie viacosového obrábania môže poskytnúť lepší prístup k zložitým tvarovaným dielom a zlepšiť celkovú presnosť obrábania. Viacosové obrábanie umožňuje reznému nástroju priblížiť sa k dielu z rôznych uhlov, čím sa znižuje potreba opätovného upínania a minimalizujú sa možnosti chýb zoradenia.
Post-obrábacie procesy
Odihlovanie
Po opracovaní majú diely z tlakového odliatku zo zinku na hranách často otrepy. Odihlovanie je dôležitý proces po obrábaní, ktorý môže zlepšiť bezpečnosť a funkčnosť dielov. Existuje niekoľko dostupných metód odhrotovania, vrátane ručného odhrotovania, mechanického odhrotovania a chemického odhrotovania. Ručné odihlovanie je vhodné pre malosériovú výrobu alebo diely so zložitou geometriou, zatiaľ čo mechanické odihlovanie je efektívnejšie pre veľkosériovú výrobu.
Povrchová úprava
Povrchová úprava môže zvýšiť odolnosť proti korózii a vzhľad dielov odlievaných pod tlakom zinku. Možnosti povrchovej úpravy zahŕňajú pokovovanie, lakovanie a práškové lakovanie. Pokovovanie môže poskytnúť tenkú vrstvu kovu na povrchu dielu, čím sa zlepší jeho odolnosť proti opotrebovaniu a ochrana proti korózii. Na pridanie farby a poskytnutie ďalšej vrstvy ochrany je možné použiť lakovanie a práškové lakovanie.
Kontrola kvality
Kontrola kvality je neoddeliteľnou súčasťou procesu obrábania. Implementujte komplexný systém kontroly kvality na monitorovanie presnosti obrábania v každej fáze. Pravidelne vykonávajte kontrolu rozmerov pomocou CMM alebo iných presných meracích zariadení. Skontrolujte povrchovú úpravu pomocou testeru drsnosti povrchu.
Uchovávajte záznamy o všetkých výsledkoch inšpekcií, aby ste mohli identifikovať akékoľvek trendy alebo problémy. Ak sa zistia akékoľvek nezhody, vykonajte okamžité nápravné opatrenia, ktoré môžu zahŕňať úpravu parametrov obrábania, výmenu rezných nástrojov alebo prehodnotenie konštrukcie upínacieho prípravku.
Prototyp a výroba
Pre zákazníkov, ktorí potrebujúPrototyp dielov na odlievanie zinkuProces obrábania je potrebné starostlivo naplánovať, aby sa zabezpečilo, že prototyp presne odráža konečný dizajn. Prototyp je možné použiť na testovanie funkčnosti dielu, vyhodnotenie výrobného procesu a prípadné potrebné konštrukčné úpravy.
Po schválení prototypu sa môže začať výrobný proces. Počas výroby je dôležité udržiavať konzistentnosť v procese obrábania, aby sa zabezpečilo, že všetkyDiely odlievané pod tlakomspĺňajú rovnaké vysoké štandardy kvality.
Záver
Presné opracovanie zinkových tlakovo odliatych dielov si vyžaduje kombináciu hĺbkových znalostí vlastností materiálu, správnej prípravy pred obrábaním, výberu správnych nástrojov a stratégií a prísnej kontroly kvality. Ako dodávateľ tlakového odliatku zinku sme sa zaviazali poskytovať našim zákazníkom vysoko presné diely odlievané pod tlakom.
Ak potrebujete vysoko kvalitné diely zinkového tlakového odliatku, pozývame vás, aby ste nás kontaktovali kvôli obstarávaniu a ďalším diskusiám. Máme odborné znalosti a skúsenosti, aby sme splnili vaše špecifické požiadavky a zabezpečili úspech vašich projektov.
Referencie
- "Príručka tlakového liatia" od J. Campbella
- "Obrábanie kovov" od MC Shawa
- Priemyselné normy a smernice týkajúce sa tlakového liatia a obrábania zinku.