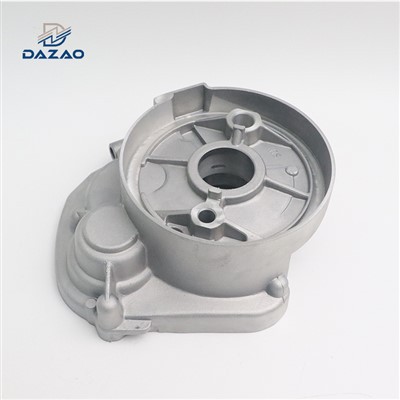
Hladkosť povrchu je kritickým kvalitatívnym parametrom pri výrobe gravitačných odliatkov. Ako popredný dodávateľDiely na gravitačné odlievanie, chápeme dôležitosť dosiahnutia vysokej hladkosti povrchu pre našich zákazníkov. V tomto blogovom príspevku preskúmame rôzne techniky a stratégie na zlepšenie hladkosti povrchu častí gravitačného odlievania.
Pochopenie základov gravitačného tlakového liatia
Gravitačné liatie je proces, pri ktorom sa roztavený kov naleje do trvalej formy pod vplyvom gravitačnej sily. Táto metóda je široko používaná na výrobu vysoko kvalitných kovových dielov s dobrou rozmerovou presnosťou a mechanickými vlastnosťami. Dosiahnutie hladkej povrchovej úpravy však môže byť náročné kvôli niekoľkým faktorom, ako je dizajn formy, kvalita kovu a parametre procesu odlievania.


Dizajn a príprava foriem
Forma hrá rozhodujúcu úlohu pri určovaní hladkosti povrchu odliatkov. Dobre navrhnutá a správne pripravená forma môže výrazne znížiť povrchové chyby.
- Výber materiálu formy: Vyberte si materiál formy s vysokou tepelnou vodivosťou a dobrou odolnosťou proti opotrebovaniu. Medzi bežné materiály patrí oceľ a liatina. Napríklad oceľové formy dokážu odolať vysokým teplotám a tlakom počas procesu odlievania, čím sa zabezpečí konzistentná povrchová úprava.
- Povrchová úprava formy: Povrch formy by mal byť vyleštený do vysokého stupňa. Hladký povrch formy prenesie svoju hladkosť na odliatku. Na leštenie používajte brúsivá s jemným zrnom, začnite od hrubšieho zrna a postupne prejdite k jemnejšiemu. Tento proces môže znížiť drsnosť povrchu formy a minimalizovať tvorbu povrchových nepravidelností na odliatku.
- Povlak na plesne: Aplikácia vhodného povlaku formy môže ďalej zlepšiť hladkosť povrchu odliatkov. Povlaky môžu pôsobiť ako bariéra medzi roztaveným kovom a formou, pričom znižujú trenie a bránia priľnavosti kovu. K dispozícii sú rôzne typy povlakov, ako sú povlaky na báze keramiky a grafitu. Keramické nátery ponúkajú vynikajúce tepelnoizolačné a antiadhézne vlastnosti, ktoré sú prospešné pre dosiahnutie hladkej povrchovej úpravy.
Kvalita a spracovanie kovov
Kvalita roztaveného kovu používaného pri gravitačnom liatí má tiež významný vplyv na hladkosť povrchu odlievanej časti.
- Čistota kovu: Na zníženie prítomnosti nečistôt používajte kovy vysokej čistoty. Nečistoty môžu spôsobiť povrchové defekty, ako je pórovitosť a inklúzie. Napríklad pri tlakovom liatí zinku môžu zliatiny zinku s vysokou čistotou produkovať diely s hladším povrchom v porovnaní so zliatinami s vysokým obsahom nečistôt.
- Tavenie a odplyňovanie: Správne procesy tavenia a odplynenia sú nevyhnutné na odstránenie plynov a oxidov z roztaveného kovu. Plyny zachytené v kove môžu vytvárať póry na povrchu odliatku, zatiaľ čo oxidy môžu spôsobiť drsnosť povrchu. Na zabezpečenie kvality roztaveného kovu používajte vhodné taviace zariadenia a odplyňovacie prostriedky. Napríklad rotačné odplyňovanie môže účinne odstrániť vodík z roztaveného kovu, čím sa znižuje riziko pórovitosti.
- Výber zliatiny: Vyberte si správne zloženie zliatiny pre konkrétnu aplikáciu. Rôzne zliatiny majú rôzne charakteristiky tekutosti a tuhnutia, čo môže ovplyvniť povrchovú úpravu. Napríklad niektoré zliatiny môžu mať lepšiu tekutosť, čo im umožňuje ľahšie vyplniť dutinu formy a vytvoriť hladší povrch.
Parametre procesu odlievania
Optimalizácia parametrov procesu odlievania je kľúčová pre dosiahnutie hladkej povrchovej úpravy pri gravitačnom liatí.
- Teplota nalievania: Teplota liatia roztaveného kovu by mala byť starostlivo kontrolovaná. Ak je teplota príliš nízka, kov nemusí správne tiecť, čo má za následok neúplné vyplnenie dutiny formy a povrchové chyby. Na druhej strane, ak je teplota príliš vysoká, môže spôsobiť nadmernú oxidáciu a absorpciu plynov, čo vedie k drsnému povrchu. Vykonajte experimenty na určenie optimálnej teploty liatia pre konkrétnu zliatinu a dizajn formy.
- Rýchlosť nalievania: Rýchlosť, ktorou sa roztavený kov leje do formy, tiež ovplyvňuje hladkosť povrchu. Pomalá a stabilná rýchlosť liatia môže zabrániť turbulenciám v roztavenom kove, čím sa zníži tvorba vzduchových bublín a povrchových nerovností. Použite riadený systém liatia, ako je panva alebo lejacia pec, aby ste zabezpečili konzistentnú rýchlosť liatia.
- Rýchlosť chladenia: Rýchlosť ochladzovania odliatku môže ovplyvniť jeho povrchovú úpravu. Rýchla rýchlosť ochladzovania môže spôsobiť tepelné napätie a praskanie, zatiaľ čo pomalá rýchlosť ochladzovania môže viesť k rastu zŕn a hrubšiemu povrchu. Ovládajte rýchlosť chladenia nastavením teploty formy a použitím chladiacich kanálov vo forme. Napríklad vodou chladené formy môžu poskytnúť kontrolovanejšiu rýchlosť chladenia, výsledkom čoho je hladší povrch.
Procesná kontrola a inšpekcia
Na zabezpečenie hladkosti povrchu častí gravitačného odlievania je potrebné zaviesť prísnu kontrolu procesu a kontrolné postupy.
- Monitorovanie procesov: Neustále monitorujte parametre procesu odlievania, ako je teplota, tlak a rýchlosť liatia. Použite senzory a monitorovacie systémy na zber údajov v reálnom čase. Tieto údaje môžu byť použité na zistenie akýchkoľvek odchýlok od optimálnych procesných podmienok a rýchle vykonanie úprav.
- Inšpekčné techniky: Pravidelne kontrolujte povrchové chyby odliatkov. Na detekciu nepravidelností povrchu, pórovitosti a inklúzií možno použiť nedeštruktívne testovacie metódy, ako je vizuálna kontrola, ultrazvukové testovanie a röntgenová kontrola. Vizuálnu kontrolu je možné vykonať pomocou lupy alebo mikroskopu na identifikáciu malých povrchových defektov. Ultrazvukové testovanie môže odhaliť vnútorné chyby, ktoré môžu ovplyvniť hladkosť povrchu, zatiaľ čo röntgenová kontrola môže poskytnúť detailný pohľad na vnútornú štruktúru odliatku.
Prípadová štúdia: Zlepšenie hladkosti povrchuCast Hub
Vezmime si príklad tlakovo liateho náboja, aby sme ilustrovali, ako možno použiť vyššie uvedené techniky na zlepšenie hladkosti povrchu.
- Dizajn a príprava foriem: Forma náboja bola vyrobená z vysoko kvalitnej ocele a vyleštená do zrkadlového lesku. Na povrch formy bol aplikovaný keramický povlak, aby sa znížilo trenie a zabránilo sa priľnavosti kovu.
- Kvalita a spracovanie kovov: Na odliatie náboja bola použitá zliatina zinku vysokej čistoty. Roztavený kov sa opatrne roztavil a odplynil, aby sa odstránili nečistoty a plyny.
- Parametre procesu odlievania: Teplota liatia bola nastavená na optimálnu úroveň, aby sa zabezpečila dobrá tekutosť roztaveného kovu. Rýchlosť liatia bola riadená, aby sa zabránilo turbulenciám, a rýchlosť chladenia bola nastavená pomocou vodou chladených kanálov vo forme.
- Procesná kontrola a inšpekcia: Proces odlievania bol monitorovaný v reálnom čase a odlievané náboje boli kontrolované pomocou vizuálnej kontroly a ultrazvukového testovania. V dôsledku toho sa výrazne zlepšila hladkosť povrchu tlakovo liatych nábojov, ktoré spĺňajú vysoké kvalitatívne požiadavky našich zákazníkov.
Záver
Zlepšenie hladkosti povrchu gravitačných odlievaných dielov si vyžaduje komplexný prístup, ktorý zahŕňa návrh a prípravu formy, kvalitu a úpravu kovu, optimalizáciu parametrov procesu odlievania a prísnu kontrolu a kontrolu procesu. Zavedením týchto techník sme ako aDiely na gravitačné odlievaniedodávateľ, môže vyrábať vysoko kvalitné diely s vynikajúcou povrchovou úpravou.
Ak máte záujem o našePrototypové diely na odlievanie zinkualebo máte akékoľvek požiadavky na diely na gravitačné odlievanie, vítame vás, aby ste nás kontaktovali pre obstarávanie a ďalšiu diskusiu. Zaviazali sme sa poskytovať vám tie najkvalitnejšie produkty a služby.
Referencie
- Campbell, J. (2003). Odliatky. Butterworth - Heinemann.
- Flemings, MC (1974). Spracovanie tuhnutia. McGraw - Hill.
- Kalpakjian, S., & Schmid, SR (2008). Výrobné inžinierstvo a technológia. Pearson Prentice Hall.