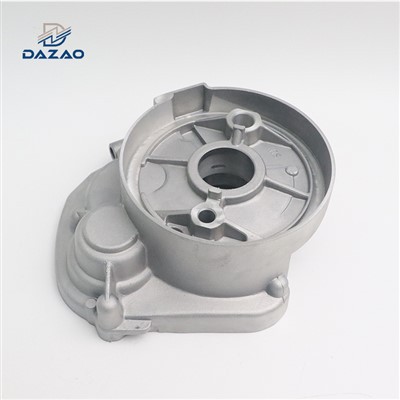
Vo vysoko konkurenčnom automobilovom priemysle stále rastie dopyt po vysokovýkonných tlakových odlievaných automobilových dieloch. Jedným z kritických aspektov výkonu týchto častí je ich odolnosť proti únave. Ako dodávateľ automobilových dielov na tlakové liatie chápeme dôležitosť zvyšovania odolnosti našich produktov proti únave, aby sme splnili prísne požiadavky automobilového trhu. V tomto blogu preskúmame rôzne stratégie na zlepšenie odolnosti proti únave automobilových dielov odlievaných pod tlakom.
Pochopenie únavy pri tlakovom liatí automobilových dielov
Predtým, ako sa ponoríme do metód zlepšenia odolnosti proti únave, je nevyhnutné pochopiť, čo je únava v kontexte tlakového liatia automobilových dielov. Únava je progresívne a lokalizované poškodenie konštrukcie, ku ktorému dochádza, keď je materiál vystavený cyklickému zaťažovaniu. V automobilových aplikáciách sú diely, ako sú bloky motora, skrine prevodoviek a komponenty zavesenia, neustále vystavené cyklickému namáhaniu v dôsledku prevádzky vozidla. Tieto cyklické napätia môžu viesť k iniciácii a šíreniu trhlín, čo v konečnom dôsledku vedie k poruche dielu.
Faktory ovplyvňujúce odolnosť proti únave pri tlakovom liatí automobilových dielov sú početné. Významnú úlohu zohrávajú vlastnosti materiálu, ako je zloženie zliatiny, mikroštruktúra a mechanické vlastnosti. Na odolnosť proti únave má okrem toho vplyv aj dizajn dielu, výrobný proces a povrchová úprava.
Výber materiálu a optimalizácia zliatiny
Výber materiálu je základným krokom pri zlepšovaní odolnosti proti únave automobilových dielov odlievaných pod tlakom. Hliníkové zliatiny sú široko používané pri tlakovom liatí pre automobilové aplikácie vďaka ich vynikajúcej kombinácii pevnosti, nízkej hmotnosti a odolnosti proti korózii.
Pri výbere hliníkovej zliatiny musíme zvážiť jej špecifické vlastnosti súvisiace s únavou. Napríklad zliatiny s vysokým obsahom medi a horčíka môžu ponúknuť lepšiu pevnosť a tvrdosť, čo je prospešné pre odolnosť proti únave. Avšak tieto zliatiny môžu byť tiež náchylnejšie na praskanie počas procesu tlakového liatia. Preto je potrebné nájsť rovnováhu medzi mechanickými vlastnosťami zliatiny a jej zlievateľnosťou.
Môžeme tiež optimalizovať zloženie zliatiny na zvýšenie odolnosti proti únave. Pridaním stopových prvkov, ako je titán, zirkón alebo skandium, môžeme zjemniť štruktúru zŕn zliatiny. Jemnejšia štruktúra zrna môže zlepšiť odolnosť materiálu voči iniciácii a šíreniu trhlín, čím sa zvyšuje únavová životnosť. Napríklad pridanie titánu môže pôsobiť ako zjemňovač zŕn, ktorý podporuje tvorbu menších a rovnomernejších zŕn v hliníkovej zliatine.
Ako aTlakové liatie automobilových dielovdodávateľa, úzko spolupracujeme s materiálovými vedcami a metalurgmi na vývoji a výbere najvhodnejších zliatin pre špecifické aplikácie našich zákazníkov. Vykonávame rozsiahly výskum a testovanie, aby sme zaistili, že zloženie zliatiny spĺňa požadované kritériá únavového výkonu.
Kontrola mikroštruktúry
Mikroštruktúra automobilových dielov odlievaných pod tlakom má zásadný vplyv na odolnosť proti únave. Homogénna a jemnozrnná mikroštruktúra je vo všeobecnosti preferovaná pre lepší výkon pri únave.
Počas procesu tlakového liatia môže rýchlosť chladenia výrazne ovplyvniť mikroštruktúru. Rýchla rýchlosť ochladzovania môže viesť k jemnejšej štruktúre zŕn, čo je prospešné pre odolnosť proti únave. Rýchlosť chladenia môžeme ovládať úpravou teploty formy, rýchlosti vstrekovania a použitím chladiacich kanálov v matrici.
Tepelné spracovanie je ďalšou dôležitou metódou kontroly mikroštruktúry. Roztokové tepelné spracovanie s následným starnutím sa môže použiť na vyzrážanie jemných častíc v zliatine, čo môže spevniť materiál a zlepšiť jeho únavové vlastnosti. Napríklad v niektorých zliatinách hliníka môže precipitácia Guinierových - Prestonových (GP) zón a následná tvorba metastabilných fáz počas starnutia zvýšiť pevnosť a tvrdosť zliatiny, čím sa zvýši odolnosť proti únave.
Optimalizácia dizajnu
Konštrukcia tlakového liatia automobilového dielu tiež zohráva rozhodujúcu úlohu v odolnosti proti únave. Dobre navrhnutý diel môže distribuovať cyklické napätia rovnomernejšie, čím sa znížia body koncentrácie napätia, kde je pravdepodobné, že vzniknú trhliny.
Jedným z kľúčových princípov návrhu je vyhnúť sa ostrým rohom a náhlym zmenám prierezu. Ostré rohy môžu vytvárať vysoké koncentrácie napätia, čo môže viesť k iniciácii trhlín pri cyklickom zaťažovaní. Namiesto toho by sme mali v dizajne dielu použiť zaoblené rohy a hladké prechody. Napríklad pri návrhu komponentu zavesenia by mal byť prechod medzi rôznymi časťami dielu postupný, aby sa minimalizovali koncentrácie napätia.
Hrúbku dielu je tiež potrebné dôkladne zvážiť. Nerovnomerná hrúbka steny môže spôsobiť rozdielne chladenie počas procesu tlakového liatia, čo vedie k vnútorným napätiam a potenciálnej tvorbe trhlín. Mali by sme sa snažiť o rovnomernú hrúbku steny v celej časti alebo aspoň navrhnúť časť tak, aby zmeny hrúbky boli postupné.
Okrem toho je možné do konštrukcie dielu pridať prvky rebrovania a vystuženia, aby sa zlepšila jeho tuhosť a pevnosť. Tieto vlastnosti môžu pomôcť rovnomernejšie rozložiť zaťaženie a znížiť úroveň stresu v kritických oblastiach, čím sa zvýši odolnosť proti únave.
Zlepšenie výrobného procesu
Samotný proces tlakového liatia môže mať významný vplyv na odolnosť automobilových dielov proti únave. Musíme zabezpečiť, aby bol proces tlakového liatia dobre kontrolovaný, aby sa minimalizovali chyby, ako je pórovitosť, zmršťovanie a studené uzávery, ktoré môžu znížiť únavovú životnosť.

Pórovitosť je bežnou chybou tlakových odliatkov. Môže pôsobiť ako body koncentrácie napätia a poskytovať cestu pre šírenie trhlín. Na zníženie pórovitosti môžeme optimalizovať parametre vstrekovania, ako je rýchlosť vstrekovania, tlak a teplota. Okrem toho môžeme použiť techniky, ako je vákuové liatie alebo liatie stláčaním, aby sme eliminovali alebo znížili množstvo plynu zachyteného v roztavenom kove počas procesu odlievania.
Konštrukcia matrice tiež zohráva rozhodujúcu úlohu v kvalite odlievanej časti. Dobre navrhnutá matrica môže zabezpečiť správne vyplnenie dutiny formy, rovnomerné chladenie a minimálne turbulencie počas procesu vstrekovania. Používame pokročilý počítačovo podporovaný dizajn (CAD) a simulačný softvér na optimalizáciu návrhu formy a predpovedanie parametrov procesu odlievania, čím zabezpečujeme vysoko kvalitné diely so zvýšenou odolnosťou proti únave.
Povrchová úprava a konečná úprava
Stav povrchu automobilových dielov odlievaných pod tlakom môže výrazne ovplyvniť ich odolnosť proti únave. Hladký povrch bez defektov môže znížiť koncentrácie napätia a zabrániť iniciácii trhlín.
Eloxované hliníkové dielyje bežnou metódou povrchovej úpravy hliníkových tlakových odliatkov. Eloxovanie môže vytvoriť tvrdú a voči korózii odolnú oxidovú vrstvu na povrchu dielu, čo môže zlepšiť jeho odolnosť proti opotrebovaniu a odolnosť proti únave. Eloxovaná vrstva môže pôsobiť aj ako bariéra, ktorá zabraňuje prenikaniu korozívnych činidiel, ktoré by mohli potenciálne oslabiť materiál a znížiť únavovú životnosť.
Otryskávanie je ďalšou účinnou technikou povrchovej úpravy. Zahŕňa bombardovanie povrchu dielu malými guľovitými časticami pri vysokej rýchlosti. Tento proces vyvoláva tlakové napätia na povrchu, ktoré môžu pôsobiť proti ťahovým napätiam vznikajúcim pri cyklickom zaťažovaní. Tlakové napätia môžu inhibovať iniciáciu trhlín a spomaliť šírenie trhlín, čím sa zvyšuje odolnosť proti únave.
Úvahy o tepelnom manažmente
V automobilových aplikáciách môžu byť diely odlievané pod tlakom počas prevádzky vystavené vysokým teplotám. Tepelné cyklovanie môže spôsobiť tepelné namáhanie v časti, čo môže prispieť k únavovému zlyhaniu.
Chladič z tlakovo liateho hliníkaje dôležitou súčasťou systémov tepelného manažmentu automobilov. Použitím hliníkových chladičov odlievaných pod tlakom môžeme efektívne odvádzať teplo z kritických komponentov, čím sa znižuje tepelné namáhanie a zlepšuje sa celková odolnosť systému proti únave.
Môžeme tiež navrhnúť časť tak, aby mala lepšiu tepelnú vodivosť. Napríklad optimalizáciou zloženia zliatiny a mikroštruktúry môžeme zvýšiť tepelnú vodivosť hliníkovej zliatiny, čo umožňuje efektívnejší prenos tepla a znižuje teplotné gradienty v rámci dielu.
Kontrola kvality a testovanie
Aby sme zabezpečili, že tlakové liatie automobilových dielov spĺňa požadované normy odolnosti proti únave, implementujeme komplexný systém kontroly kvality. To zahŕňa kontrolu procesu a testovanie konečného produktu.
Počas výrobného procesu používame nedeštruktívne testovacie metódy, ako je röntgenová kontrola, ultrazvukové testovanie a kontrola magnetických častíc na zistenie vnútorných defektov dielov. Tieto chyby môžu byť opravené alebo môžu byť diely odmietnuté pred ďalším spracovaním.
Dôležité je aj záverečné testovanie produktu. Vykonávame únavové skúšky na reprezentatívnych vzorkách dielov, aby sme určili ich únavovú životnosť. Testovanie únavy zahŕňa vystavenie dielov cyklickému zaťažovaniu za kontrolovaných podmienok, kým nedôjde k poruche. Analýzou výsledkov testov môžeme vyhodnotiť účinnosť našich stratégií na zlepšenie únavy a vykonať potrebné úpravy výrobného procesu alebo konštrukcie dielov.
Záver
Zlepšenie odolnosti proti únave tlakových odliatkov automobilových dielov je komplexná, ale nevyhnutná úloha. Starostlivým zvážením výberu materiálu, optimalizácie zliatiny, dizajnu, výrobného procesu, povrchovej úpravy a tepelného manažmentu môžeme výrazne zvýšiť únavový výkon našich produktov.
Ako dodávateľ automobilových dielov na tlakové liatie sa zaviazali poskytovať vysokokvalitné diely s vynikajúcou odolnosťou proti únave. Neustále investujeme do výskumu a vývoja, technologických inovácií a kontroly kvality, aby sme uspokojili vyvíjajúce sa potreby automobilového priemyslu.
Ak máte záujem o našeTlakové liatie automobilových dielova chceli by ste prediskutovať vaše špecifické požiadavky, neváhajte nás kontaktovať. Tešíme sa na príležitosť spolupracovať s vami a poskytnúť vám tie najlepšie riešenia pre vaše automobilové aplikácie.
Referencie
- Davis, JR (ed.). (2001). Hliník a zliatiny hliníka. ASM International.
- Kalpakjian, S., & Schmid, SR (2010). Výrobné inžinierstvo a technológia. Pearson.
- Dieter, GE (1986). Mechanická metalurgia. McGraw - Hill.