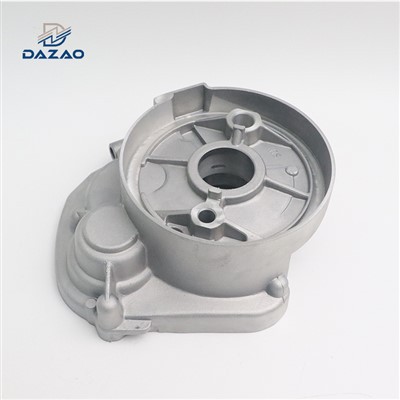
Zabezpečenie dobrej kvality spájkovania dielov odlievaných pod tlakom je kritickým aspektom výrobného procesu, najmä pre dodávateľa tlakového odliatku zinku, akým sme my. Diely odliate zinku sú široko používané v rôznych priemyselných odvetviach vďaka ich vynikajúcim mechanickým vlastnostiam, rozmerovej presnosti a nákladovej efektívnosti. Spájkovanie týchto dielov však môže predstavovať jedinečné výzvy, ktoré je potrebné riešiť, aby sa dosiahli vysokokvalitné výsledky.
Pochopenie zinkových tlakových odliatkov
Diely odliate zo zinku sa vyrábajú procesom, pri ktorom sa roztavený zinok vstrekuje do formy pod vysokým tlakom. Výsledkom sú diely so zložitými tvarmi a vysokou presnosťou. Bežne sa používajú v aplikáciách, ako sú automobilové komponenty, elektronické kryty a hardvér.Diely odlievané pod tlakomsú známe svojou dobrou odolnosťou proti korózii, vysokým pomerom pevnosti k hmotnosti a dobrou elektrickou vodivosťou.
Výzvy pri spájkovaní dielov odlievaných pod tlakom
Jednou z hlavných výziev pri spájkovaní dielov odlievaných pod tlakom zinku je prítomnosť vrstvy oxidu zinočnatého na povrchu. Zinok je vysoko reaktívny kov a keď je vystavený vzduchu, rýchlo vytvára tenkú vrstvu oxidu zinočnatého. Táto vrstva oxidu môže zabrániť tomu, aby spájka správne zmáčala povrch, čo vedie k zlej priľnavosti a slabým spojom.
Ďalšou výzvou je možnosť zliatiny zinku s spájkou. Ak je teplota spájkovania príliš vysoká alebo čas spájkovania príliš dlhý, zinok sa môže rozpustiť v spájke a zmeniť jej zloženie a vlastnosti. To môže mať za následok krehké spoje, ktoré sú náchylnejšie na zlyhanie.
Predspájkovacia príprava
Čistenie povrchu
Prvým krokom k zaisteniu dobrej kvality spájkovania je dôkladné vyčistenie povrchu dielov odlievaných pod tlakom. To zahŕňa odstránenie všetkých nečistôt, oleja, mastnoty alebo oxidových vrstiev. Bežnou metódou je použitie rozpúšťadlového čističa, ako je izopropylalkohol, na odmastenie povrchu. Po vyčistení rozpúšťadlom je možné diely opláchnuť vodou a vysušiť.
Na odstránenie vrstvy oxidu sa môže použiť roztok miernej kyseliny. Na jemné leptanie povrchu možno použiť napríklad roztok kyseliny chlorovodíkovej zriedený vodou. Pri používaní roztokov kyselín je však dôležité byť opatrný, pretože pri nesprávnom používaní môžu diely poškodiť. Po leptaní je potrebné diely dôkladne opláchnuť vodou, aby sa odstránili zvyšky kyseliny, a potom vysušiť.
Aplikácia taviva
Tavivo je základným materiálom pri spájkovaní. Pomáha odstraňovať zvyšné oxidové vrstvy, zabraňuje ďalšej oxidácii počas spájkovania a podporuje zmáčanie spájky na povrchu. Pri spájkovaní dielov odlievaných pod tlakom zinku je dôležité zvoliť tavivo, ktoré je špeciálne navrhnuté na použitie so zinkom.
K dispozícii sú rôzne typy tavív, ako sú tavivá na báze kolofónie a vo vode rozpustné tavivá. Bežne sa používajú tavivá na báze kolofónie, pretože sú účinné pri odstraňovaní oxidov a zanechávajú zvyšky, ktoré sa relatívne ľahko čistia. Na druhej strane, vo vode rozpustné tavivá sa po spájkovaní ľahšie čistia, ale môžu vyžadovať opatrnejšie zaobchádzanie, aby sa zabránilo korózii.
Tavidlo by sa malo nanášať rovnomerne na povrch dielov pomocou štetca alebo spreja. Uistite sa, že pokryjete celú oblasť, ktorá sa bude spájkovať.
Proces spájkovania
Výber spôsobu spájkovania
Existuje niekoľko metód spájkovania, ktoré možno použiť pre diely odliate pod tlakom, vrátane ručného spájkovania, spájkovania vlnou a spájkovania pretavením.
Ručné spájkovanie je bežnou metódou v malosériovej výrobe alebo pri vykonávaní opráv. Umožňuje presné riadenie procesu spájkovania, ale je relatívne pomalý. Pri ručnom spájkovaní je dôležité používať spájkovačku s vhodným nastavením teploty. Teplota by mala byť dostatočne vysoká na roztavenie spájky, ale nie taká vysoká, aby spôsobovala nadmerné legovanie zinku.
Spájkovanie vlnou je hromadná výrobná metóda, pri ktorej sú diely vedené cez vlnu roztavenej spájky. Táto metóda je rýchlejšia ako ručné spájkovanie, ale vyžaduje si špecializovanejšie vybavenie. Spájkovanie vlnou sa môže použiť na spájkovanie viacerých spojov súčasne, ale je dôležité zabezpečiť, aby boli diely správne zarovnané a aby vlna spájky mala správnu teplotu a prietok.
Spájkovanie pretavením sa bežne používa v elektronickom priemysle na spájkovanie súčiastok na povrchovú montáž. Pri spájkovaní pretavením sa spájkovacia pasta najskôr nanesie na diely a potom sa diely zohrejú v pretavovacej peci, aby sa spájka roztavila. Táto metóda umožňuje presné riadenie teploty a času spájkovania, vyžaduje si však aj špecializované vybavenie.
Kontrola teploty a času
Teplota a čas sú kritickými faktormi pri spájkovaní dielov odlievaných pod tlakom. Ako už bolo spomenuté, ak je teplota spájkovania príliš vysoká alebo čas spájkovania príliš dlhý, zinok sa môže spájať s spájkou, čo vedie k zlej kvalite spoja.
Odporúčaná teplota spájkovania pre diely odliate zo zinku je zvyčajne v rozsahu 200 - 250 °C. To sa však môže líšiť v závislosti od typu spájky a použitého taviva. Je dôležité dodržiavať odporúčania výrobcu pre konkrétnu kombináciu spájky a taviva.
Čas spájkovania by mal byť tiež čo najkratší. Pri ručnom spájkovaní by spájkovačka nemala byť v kontakte so spojom dlhšie ako niekoľko sekúnd. Pri vlnovom spájkovaní a spájkovaní pretavením by mal byť čas v roztavenej spájke alebo v pretavovacej peci starostlivo kontrolovaný.
Kontrola po spájkovaní a konečná úprava
Inšpekcia
Po spájkovaní by sa mali diely dôkladne skontrolovať, aby sa zabezpečila dobrá kvalita spojov. Vizuálna kontrola sa môže použiť na kontrolu akýchkoľvek zjavných defektov, ako je neúplné namočenie, spájkovacie mostíky alebo praskliny.
Okrem vizuálnej kontroly možno použiť aj nedeštruktívne skúšobné metódy. Napríklad röntgenová kontrola sa môže použiť na zistenie akýchkoľvek vnútorných defektov v kĺboch, ako sú dutiny alebo inklúzie. Ultrazvukové testovanie sa môže použiť aj na kontrolu integrity kĺbov.
Upratovanie
Po kontrole by sa mali diely vyčistiť, aby sa odstránili zvyšky taviva. Ak sa použilo tavidlo na báze kolofónie, na odstránenie zvyškov sa môže použiť kolofónny čistič. Ak bolo použité tavidlo rozpustné vo vode, diely je možné čistiť vodou a jemným čistiacim prostriedkom.
Kontrola kvality a neustále zlepšovanie
Opatrenia na kontrolu kvality
Na zabezpečenie konzistentnej kvality spájkovania je dôležité zaviesť systém kontroly kvality. To zahŕňa nastavenie kontrolných bodov v rôznych fázach procesu spájkovania, od prípravy pred spájkovaním až po kontrolu po spájkovaní.
Nevyhnutná je aj pravidelná kalibrácia spájkovacieho zariadenia. Napríklad teplota spájkovačky, vlnového spájkovacieho stroja alebo pretavovacej pece by sa mala pravidelne kalibrovať, aby sa zabezpečila jej presnosť.
Neustále zlepšovanie
Neustále zlepšovanie je dôležitým aspektom zabezpečenia dobrej kvality spájkovania. To zahŕňa analýzu údajov zo systému kontroly kvality s cieľom identifikovať akékoľvek trendy alebo problémy. Napríklad, ak je v určitej sérii dielov vysoký počet chybných spojov, proces by sa mal prehodnotiť, aby sa určila príčina.
Spätná väzba od zákazníkov môže byť cenná aj pri identifikácii oblastí na zlepšenie. Počúvaním potrieb a obáv zákazníkov môžeme vykonať úpravy nášho procesu spájkovania, aby sme zlepšili kvalitu nášho spájkovaniaDiely na gravitačné odlievanieaDiely odlievané pod tlakom.


Záver
Zabezpečenie dobrej kvality spájkovania dielov odliatych pod tlakom si vyžaduje kombináciu správnej prípravy pred spájkovaním, starostlivej kontroly procesu spájkovania a dôkladnej kontroly po spájkovaní a konečnej úpravy. Pochopením výziev spojených so spájkovaním zinkových tlakovo odliatych dielov a implementáciou vhodných opatrení dokážeme vyrábať vysokokvalitné spájkované spoje, ktoré spĺňajú požiadavky našich zákazníkov.
Ak máte záujem o našeDiely odlievané pod tlakomalebo ak máte akékoľvek otázky týkajúce sa nášho procesu spájkovania, neváhajte nás kontaktovať, ak chcete získať ďalšie informácie a prediskutovať vaše potreby obstarávania. Zaviazali sme sa poskytovať vysoko kvalitné produkty a vynikajúce služby.
Referencie
- „Príručka spájkovania“ od Johna Doea
- "Technológia tlakového odlievania zinku" od Jane Smith
- Priemyselné normy a smernice pre spájkovanie dielov odlievaných pod tlakom.