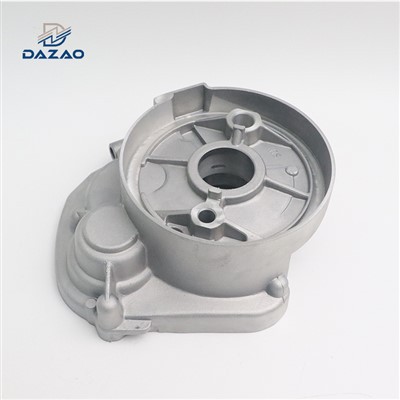
Ahoj! Ako dodávateľ Die Casting Automotive Parts som v hre už dosť dlho a viem, aké dôležité je zlepšiť schopnosť odlievania týchto dielov. V tomto blogu sa podelím o niekoľko tipov a trikov, ktoré vám môžu pomôcť dosiahnuť lepšie výsledky pri tlakovom liatí automobilových komponentov.
Najprv si povedzme, čo znamená zlievateľnosť. Zlievateľnosť sa týka toho, ako ľahko možno kov odliať do špecifického tvaru bez defektov, ako je pórovitosť, zmršťovanie alebo praskliny. Pre automobilové diely je veľmi dôležitá dobrá zlievateľnosť, pretože tieto diely musia spĺňať vysoké štandardy kvality a dobre fungovať za rôznych podmienok.
Výber materiálu
Výber materiálu je základom dobrej zlievateľnosti. Pokiaľ ide o tlakové liatie automobilových dielov, hliníkové zliatiny sú populárnou voľbou. Majú viacero výhod. Hliník má relatívne nízky bod topenia, čo znamená, že jeho roztavenie nevyžaduje toľko energie v porovnaní s niektorými inými kovmi. To nielen šetrí výrobné náklady, ale tiež znižuje opotrebovanie zariadenia na tlakové liatie.
Ďalšou skvelou vlastnosťou hliníkových zliatin je ich vynikajúca tekutosť. Dobrá tekutosť umožňuje, aby roztavený kov hladko prúdil do každého kúta a štrbiny dutiny formy, čím sa zaisťuje, že finálna časť má presný tvar a dobrú povrchovú úpravu. Napríklad niektoré špecifické hliníkové zliatiny sú navrhnuté tak, aby mali zvýšenú tekutosť pre zložité konštrukcie automobilových dielov. Môžete sa odhlásiťChladič z tlakovo liateho hliníkaaby ste videli, ako sa hliník používa v praktických aplikáciách.
Nie je to však len o výbere hliníka. Musíte tiež zvážiť legujúce prvky. Rôzne legujúce prvky môžu mať významný vplyv na zlievateľnosť, mechanické vlastnosti a odolnosť konečného dielu voči korózii. Napríklad pridanie malého množstva kremíka do hliníkovej zliatiny môže zlepšiť jej tekutosť a znížiť zmršťovanie počas tuhnutia.
Die Design
Forma je ako forma, ktorá dáva automobilovej časti jej tvar a dobre navrhnutá forma je nevyhnutná pre dobrú odlievateľnosť. Po prvé, dizajn brány je rozhodujúci. Brána je vstupným bodom pre roztavený kov do dutiny formy. Ak je vtok príliš malý, roztavený kov nemusí plynulo prúdiť, čo vedie k neúplnému vyplneniu dutiny alebo k vytvoreniu studených uzáverov (kde sa dva prúdy roztaveného kovu stretávajú, ale úplne sa nespoja). Na druhej strane, ak je brána príliš veľká, môže spôsobiť nadmerné turbulencie v roztavenom kove, čo môže zachytiť vzduch a spôsobiť pórovitosť.
Veľmi dôležitý je aj odvzdušňovací systém v matrici. Počas procesu tlakového liatia musí z dutiny formy uniknúť vzduch, keď ju naplní roztavený kov. Ak nedochádza k správnemu odvetrávaniu, zachytený vzduch môže v konečnej časti vytvárať pórovitosť. Dobre navrhnutý ventilačný systém umožňuje ľahký únik vzduchu a zaisťuje vysoko kvalitný odliatok.
Okrem toho je potrebné starostlivo kontrolovať teplotu formy. Ak je matrica príliš studená, roztavený kov môže príliš rýchlo stuhnúť, čo mu zabráni vyplniť celú dutinu. Ak je matrica príliš horúca, môže to viesť k problémom, ako je spájkovanie matrice (kde sa roztavený kov prilepí na povrch matrice) a nadmerné opotrebovanie matrice.
Procesné parametre
Kontrola parametrov procesu je kľúčom k zvýšeniu zlievateľnosti. Rýchlosť vstrekovania je jedným z najdôležitejších parametrov. Správna rýchlosť vstrekovania zaisťuje, že roztavený kov vyplní dutinu formy dostatočne rýchlo, aby sa zabránilo predčasnému stuhnutiu, ale nie tak rýchlo, aby spôsoboval nadmerné turbulencie.
Dôležitú úlohu zohráva aj vstrekovací tlak. Dostatočný vstrekovací tlak je potrebný na vtlačenie roztaveného kovu do všetkých častí dutiny formy, najmä v oblastiach s tenkými stenami alebo zložitými geometriami. Príliš vysoký tlak však môže spôsobiť deformáciu alebo dokonca zlomenie matrice a môže tiež viesť k prasknutiu (nadbytočný kov, ktorý sa tvorí okolo okrajov dielu).
Ďalším faktorom je rýchlosť chladenia. Riadená rýchlosť ochladzovania pomáha predchádzať tvorbe vnútorných pnutí a trhlín v diele. Ak sa súčiastka ochladzuje príliš rýchlo, môže na nej v dôsledku rýchlej kontrakcie vzniknúť praskliny. Ak sa ochladzuje príliš pomaly, môže to mať za následok hrubozrnné štruktúry, ktoré môžu znížiť mechanické vlastnosti dielu.
Povrchová úprava
Po procese tlakového liatia môže povrchová úprava ďalej zlepšiť výkon a vzhľad automobilových dielov.Eloxované hliníkové dielyje bežnou metódou povrchovej úpravy hliníkových tlakovo odliatych dielov. Eloxovanie vytvára na povrchu dielu ochrannú oxidovú vrstvu, ktorá zlepšuje jeho odolnosť proti korózii a opotrebeniu. V prípade potreby tiež umožňuje lepšiu priľnavosť farieb a náterov.
Kontrola kvality
Kontrola kvality je nepretržitý proces počas celej výroby tlakového odliatku. Nevyhnutné sú pravidelné kontroly surovín, procesu tlakového liatia a finálnych dielov. Nedeštruktívne testovacie metódy, ako je röntgenová kontrola a ultrazvukové testovanie, sa môžu použiť na detekciu vnútorných defektov, ako je pórovitosť a praskliny v častiach. Vizuálne kontroly môžu tiež zachytiť povrchové chyby, ako je záblesk, studené uzávery a drsné povrchy.
Zavedením prísnych opatrení na kontrolu kvality môžete zabezpečiť, aby sa zákazníkom doručovali iba vysokokvalitné diely pre tlakové liatie pre automobilový priemysel. Viac o typoch automobilových dielov, ktoré ponúkame, sa dozviete naTlakové liatie automobilových dielov.


Záver
Zlepšenie možnosti odlievania automobilových dielov pod tlakom je mnohostranný proces, ktorý zahŕňa výber materiálu, návrh formy, kontrolu parametrov procesu, povrchovú úpravu a kontrolu kvality. Ak budete venovať pozornosť týmto aspektom, môžete vyrábať vysokokvalitné automobilové diely, ktoré spĺňajú prísne požiadavky automobilového priemyslu.
Ak hľadáte špičkové automobilové diely na tlakové liatie, radi sa s vami porozprávame. Či už máte na mysli konkrétny dizajn alebo potrebujete poradiť ohľadom najlepších materiálov a procesov pre váš projekt, sme tu, aby sme vám pomohli. Kontaktujte nás, aby ste mohli začať diskusiu o obstarávaní a poďme spolupracovať na realizácii vašich nápadov na automobilové diely.
Referencie
- "Príručka tlakového liatia" od J. Campbella
- "Aluminium Alloys: Structure and Properties" od GE Totten a D. Scott MacKenzie
- Priemyselné správy o trendoch a osvedčených postupoch tlakového odlievania v automobilovom priemysle