Ako skúsený dodávateľ tlakového odlievania hliníka som bol na vlastnej koži svedkom kľúčovej úlohy, ktorú uhly ponoru zohrávajú pri úspechu projektov tlakového odlievania. Uhly ponoru nie sú len technickou záležitosťou; sú kľúčom k efektívnej a nákladovo efektívnej výrobe vysokokvalitných hliníkových dielov. V tomto blogu sa podelím o svoje poznatky o tom, ako navrhnúť uhly ponoru pri tlakovom liatí hliníka, čerpajúc z dlhoročných skúseností v tomto odvetví.
Pochopenie uhlov ponoru pri tlakovom liatí hliníka
Predtým, ako sa ponoríte do procesu návrhu, je nevyhnutné pochopiť, čo sú uhly úkosu a prečo na nich záleží. Uhly ponoru sú skosenie alebo sklon aplikovaný na zvislé steny tlakovo liateho dielu. Meria sa v stupňoch a sú rozhodujúce pre správne vysunutie dielu z matrice.
Pri tlakovom liatí hliníka sa roztavený hliník vstrekuje do dutiny formy pod vysokým tlakom. Akonáhle hliník stuhne, je potrebné časť vysunúť z matrice. Bez správnych uhlov ponoru sa diel môže zaseknúť v matrici, čo vedie k rôznym problémom, ako je poškodenie dielu, nadmerné opotrebovanie matrice a predĺženie doby cyklu.
Faktory ovplyvňujúce návrh uhla ponoru
Geometria dielu
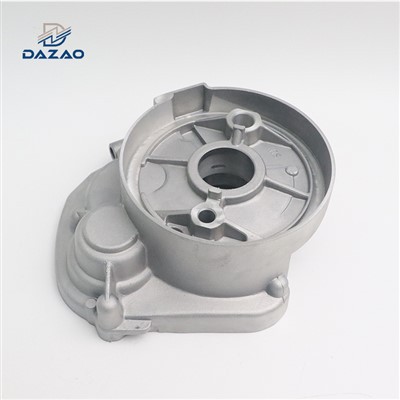
Tvar a zložitosť dielu sú významnými faktormi pri určovaní vhodného uhla úkosu. Jednoduché diely s rovnými stenami môžu vyžadovať menší uhol ponoru, zatiaľ čo diely s podrezaním, hlbokými dutinami alebo zložitými prvkami môžu potrebovať väčší uhol ponoru. Napríklad aBlok motora odlievaný pod tlakommá pomerne zložitú geometriu s viacerými vnútornými priechodmi a vonkajšími prvkami. Na zabezpečenie správneho vyhadzovania môže byť potrebný väčší uhol ťahu v porovnaní s jednoduchou plochou doskou.
Materiál matrice a povrchová úprava
Materiál matrice a jej povrchová úprava tiež ovplyvňujú návrh uhla úkosu. Forma vyrobená z materiálu s vysokým koeficientom trenia môže vyžadovať väčší uhol ponoru na uľahčenie vyhadzovania. Podobne môže hrubý povrch matrice zvýšiť trenie, čo si vyžaduje väčší uhol ponoru. Na druhej strane, hladko dokončená matrica vyrobená z materiálu s nízkym trením môže umožňovať menší uhol ťahu.
Zliatina hliníka
Rôzne hliníkové zliatiny majú rôzne rýchlosti zmršťovania a charakteristiky toku. Zliatiny s vyššou mierou zmrštenia môžu vyžadovať väčšie uhly ponoru na kompenzáciu kontrakcie dielu pri jeho ochladzovaní. Napríklad niektoré vysokopevné hliníkové zliatiny sa môžu počas procesu tuhnutia zmršťovať viac ako iné, čo je potrebné vziať do úvahy pri navrhovaní uhlov ponoru.


Pokyny pre návrh uhlov ponoru
Všeobecné pravidlá pre palec
- Pre vonkajšie steny je často postačujúci uhol ponoru 1 - 3 stupne pre väčšinu hliníkových tlakovo odliatych dielov. Tento rozsah umožňuje ľahké vysunutie dielu z matrice pri minimalizácii vplyvu na rozmery dielca.
- Pre vnútorné steny sa zvyčajne odporúča o niečo väčší uhol ponoru 2 – 5 stupňov. Vo vnútorných stenách je väčšia pravdepodobnosť, že počas vyhadzovania budú vystavené vyššiemu treniu a väčší uhol ponoru to pomáha prekonať.
Špeciálne požiadavky na zložité diely
- Podrezanie: Časti s podrezaním vyžadujú osobitnú pozornosť. V niektorých prípadoch môže byť možné skonštruovať matricu s pohyblivými jadrami alebo posúvačmi na prispôsobenie sa podrezaniam. Ak to však nie je možné, môže byť potrebné použiť väčší uhol ponoru na oblasti susediace s podrezaním, aby sa uľahčilo vyhadzovanie.
- Hlboké dutiny: Hlboké dutiny môžu predstavovať problémy z hľadiska vyhadzovania. Pre hlboké dutiny sa zvyčajne odporúča uhol ponoru najmenej 3 - 5 stupňov, aby sa zabezpečilo, že diel bude možné vybrať z matrice bez uviaznutia.
Minimalizácia vplyvu uhla ponoru na funkciu dielu
Zatiaľ čo uhly ponoru sú potrebné pre proces tlakového liatia, môžu niekedy ovplyvniť funkčnosť dielu. Napríklad veľký uhol ponoru na protiľahlom povrchu môže spôsobiť nesúososť alebo zmenšiť kontaktnú plochu. V takýchto prípadoch je dôležité úzko spolupracovať s konštrukčným tímom na nájdení rovnováhy medzi požadovaným uhlom ponoru pre tlakové liatie a funkčnými požiadavkami dielu.
Proces navrhovania
Počiatočná kontrola konceptu a dizajnu
V počiatočnej fáze koncepcie by mal dizajnérsky tím zvážiť proces tlakového liatia a potrebu uhlov ponoru. Predbežná kontrola návrhu dielu môže pomôcť včas identifikovať potenciálne problémy s uhlami úkosu. Toto je tiež čas na diskusiu o funkčnosti dielu a akýchkoľvek špecifických požiadavkách, ktoré môžu ovplyvniť návrh uhla úkosu.
Prototypovanie a testovanie
Po dokončení počiatočného návrhu je vhodné vytvoriť prototyp. Prototypovanie umožňuje vyhodnotenie návrhu uhla ponoru v reálnom scenári. Testovaním vyhadzovania prototypu z matrice je možné vykonať akékoľvek potrebné úpravy uhlov ponoru. Tento iteračný proces pomáha optimalizovať návrh uhla úkosu pred sériovou výrobou.
Dokončenie návrhu
Po úspešnom prototypovaní a testovaní môže byť návrh uhla sklonu dokončený. V tejto fáze boli zohľadnené všetky faktory vrátane geometrie dielu, materiálu formy a zliatiny hliníka a uhly úkosu sú optimalizované pre efektívne tlakové liatie a vysokokvalitnú výrobu dielov.
Výhody správnej konštrukcie uhla ponoru
Vylepšená kvalita dielov
Správna konštrukcia uhla úkosu zaisťuje, že časť môže byť vysunutá z matrice bez poškodenia. Výsledkom sú diely s konzistentnými rozmermi, hladkými povrchmi a menším počtom defektov. Napríklad dobre navrhnutý uhol úkosu môže zabrániť praskaniu, deformácii a povrchovým škvrnám na diele.
Zvýšený život zomrie
Keď sú diely hladko vysunuté z matrice, dochádza k menšiemu opotrebovaniu matrice. To predlžuje životnosť matrice, znižuje potrebu častej výmeny matrice a z dlhodobého hľadiska znižuje výrobné náklady.
Zvýšená efektivita výroby
Optimálne uhly nábehu skracujú časy cyklov tým, že umožňujú rýchle a jednoduché vysunutie dielov z matrice. To vedie k vyšším výrobným rýchlostiam a zvýšeniu celkovej účinnosti v procese tlakového liatia.
Kontakt pre obstaranie a diskusiu
Ak hľadáte na trhu vysokokvalitné hliníkové diely odlievané pod tlakom a potrebujete odbornú radu ohľadom návrhu uhla náťahu alebo akéhokoľvek iného aspektu procesu tlakového odlievania, sme tu, aby sme vám pomohli. Náš tím skúsených inžinierov a technikov s vami môže spolupracovať už od počiatočnej fázy návrhu, aby sa zabezpečilo, že vaše diely budú vyrobené podľa najvyšších štandardov. Či už vás zaujímaEloxované hliníkové dielyaleboOdlievanie malých hliníkových dielov, máme znalosti a odborné znalosti, aby sme vyhoveli vašim potrebám. Kontaktujte nás ešte dnes a začnite diskutovať o svojom projekte.
Referencie
- „Príručka odlievania hliníka pod tlakom“ od Johna Doea
- "Dizajn a technológia tlakového odlievania" od Jane Smith
- Priemyselné výskumné práce o procesoch tlakového odlievania hliníka a dizajne uhla úkosu