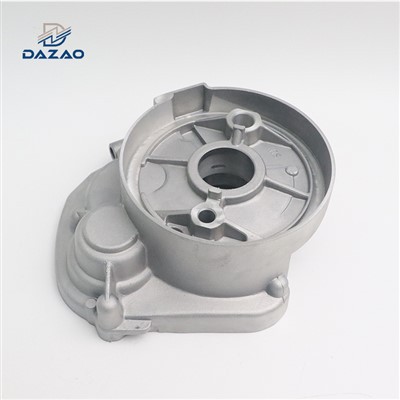
Ako skúsený dodávateľ tlakového odlievania hliníka som bol na vlastnej koži svedkom, akú rozhodujúcu úlohu zohrávajú dobre navrhnuté šéfovia v celkovom úspechu tlakovo odliatych dielov. Náboje sú v podstate valcové výstupky na tlakovo odliatych komponentoch a slúžia na viaceré účely, ako napríklad poskytnutie miesta pre upevňovacie prvky, podopieranie protiľahlých častí alebo pôsobiace ako prvky zarovnania. V tomto blogu sa podelím o niekoľko základných tipov, ako navrhnúť nástavce pri tlakovom liatí hliníka, aby ste zabezpečili vysoko kvalitné, funkčné a nákladovo efektívne diely.
Pochopenie základov tlakového liatia hliníka
Predtým, ako sa ponoríte do dizajnu šéfov, je dôležité mať základné znalosti o tlakovom odlievaní hliníka. Tlakové liatie je výrobný proces, pri ktorom sa roztavený hliník vstrekuje do oceľovej formy, známej ako matrica, pod vysokým tlakom. Tento proces umožňuje výrobu zložitých, vysoko presných dielov s vynikajúcou povrchovou úpravou a úzkymi toleranciami. Hliník je obľúbenou voľbou pre tlakové liatie vďaka svojej nízkej hmotnosti, vysokému pomeru pevnosti k hmotnosti, dobrej odolnosti proti korózii a vynikajúcej tepelnej vodivosti.
Kľúčové úvahy v dizajne Boss
Hrúbka steny
Jedným z najdôležitejších faktorov pri návrhu nástavca je hrúbka steny. Pri tlakovom liatí hliníka je nevyhnutné zachovať rovnomernú hrúbku steny v celej časti vrátane výstupkov. Nerovnomerná hrúbka steny môže viesť k niekoľkým problémom, ako je pórovitosť, zmršťovanie a deformácia. Ako všeobecné pravidlo platí, že hrúbka steny výstupku by mala byť medzi 40 % a 60 % hrúbky susednej steny. Napríklad, ak má susedná stena hrúbku 3 mm, hrúbka steny výstupku by mala byť v rozsahu 1,2 mm až 1,8 mm.
Uhol ponoru
Uhly ponoru sú potrebné pri tlakovom liatí, aby sa uľahčilo vysunutie dielu z formy. Pri navrhovaní nálitkov je dôležité zahrnúť uhol ponoru na vonkajší povrch. Uhol ponoru 1° až 3° je zvyčajne postačujúci pre väčšinu hliníkových tlakovo liatych výstupkov. Uhol ponoru pomáha zabrániť zaseknutiu nástavca v matrici počas vysúvania, čím sa znižuje riziko poškodenia dielu a matrice.
Rebrá a kliny
Na zvýšenie pevnosti a tuhosti výčnelkov môžu byť do konštrukcie začlenené rebrá a vystuženia. Rebrá sú tenké, zvislé steny, ktoré spájajú výstupok s hlavným telom dielu, zatiaľ čo styčníky sú trojuholníkové výstuhy v spodnej časti výstupku. Pridaním rebier a klinov môže nálitek lepšie odolávať silám pôsobiacim počas montáže a používania. Je však dôležité zabezpečiť, aby rebrá a výstuhy nespôsobili nadmerné zhrubnutie časti, čo by mohlo viesť k chybám odliatku.


Filety a polomery
Zaoblenia a polomery sú zaoblené rohy používané na zníženie koncentrácie napätia v diele. Pri navrhovaní nálitkov je dôležité zahrnúť zaoblenia v spodnej časti náliatku, kde sa stretáva s hlavným telom dielu. Odporúča sa polomer zaoblenia aspoň 0,5 mm, aby sa minimalizovala koncentrácia napätia a zlepšila sa celková pevnosť výstupku. Okrem toho by sa na vnútorných a vonkajších rohoch návarku mali použiť polomery, aby sa zabránilo ostrým hranám, ktoré môžu predstavovať bezpečnostné riziko a môžu tiež spôsobiť problémy pri obrábaní alebo montáži.
Závitoví šéfovia
Ak má mať návarok otvor so závitom, je potrebné vziať do úvahy špeciálne úvahy. Hĺbka závitového otvoru by mala byť starostlivo navrhnutá, aby sa zabezpečilo správne zasunutie upevňovacieho prvku. Všeobecným pravidlom je, že hĺbka závitu by mala byť aspoň 1,5-násobok priemeru spojovacieho prvku. Je tiež dôležité zabezpečiť dostatočné skosenie na vstupe do závitového otvoru, aby sa uľahčilo vkladanie upevňovacieho prvku.
Projektovanie pre výrobu a montáž
Jednoduchosť obrábania
V niektorých prípadoch môžu byť potrebné dodatočné obrábacie operácie po tlakovom liatí, ako je vŕtanie, závitovanie alebo frézovanie. Pri navrhovaní nálitkov je dôležité zvážiť jednoduchosť obrábania. Napríklad poskytnutie rovného povrchu okolo výstupku pre obrábací nástroj môže zlepšiť presnosť a kvalitu operácie obrábania.
Úvahy o montáži
Náboje sa často používajú na montážne účely, ako je montáž iných komponentov alebo pripevnenie spojovacích prvkov. Pri navrhovaní nálitkov je dôležité zabezpečiť, aby boli ľahko dostupné na montáž. To môže zahŕňať poskytnutie dostatočnej vôle okolo nástavca na dosah nástrojov alebo rúk, ako aj zabezpečenie toho, aby orientácia nástavca bola kompatibilná s procesom montáže.
Príklady dobre navrhnutých nástavcov pri tlakovom liatí hliníka
Pozrime sa na niektoré skutočné príklady dobre navrhnutých nálitkov v tlakovom liatí hliníka.
Tlakové liatie automobilových dielov
V automobilovom priemysle sú tlakovo liate hliníkové diely široko používané kvôli ich nízkej hmotnosti a vysokej pevnosti. Mnoho automobilových komponentov, ako sú držiaky motora, skrine prevodovky a časti zavesenia, obsahuje výstupky na montáž a upevnenie. Tieto nálitky sú navrhnuté so správnou hrúbkou steny, uhlom úkosu a zaoblením, aby sa zabezpečil spoľahlivý výkon a jednoduchá montáž.
Eloxované hliníkové diely
Eloxovanie je populárna povrchová úprava hliníkových tlakovo odliatych dielov, ktorá môže zlepšiť odolnosť dielu proti korózii a vzhľad dielu. Pri navrhovaní nálitkov pre eloxované diely je dôležité zvážiť proces eloxovania. Napríklad dizajn by mal umožňovať rovnomernú hrúbku povlaku na povrchu výstupku a je potrebné vyhnúť sa akýmkoľvek ostrým hranám alebo rohom, aby sa zabránilo nerovnomernému eloxovaniu.
Chladič z tlakovo liateho hliníka
Chladiče sa používajú na odvádzanie tepla z elektronických komponentov. Chladiče z tlakovo liateho hliníka často obsahujú výstupky na montáž chladiča do elektronického zariadenia. Tieto výstupky sú navrhnuté tak, aby mali dobrú tepelnú vodivosť a dostatočnú pevnosť, aby odolali montážnym silám. Konštrukcia výstupkov by navyše nemala brániť prúdeniu vzduchu okolo chladiča, čo je kľúčové pre účinný odvod tepla.
Záver
Navrhovanie výčnelkov pri tlakovom liatí hliníka si vyžaduje starostlivé zváženie rôznych faktorov, vrátane hrúbky steny, uhlov ponoru, rebier a klinov, zaoblení a polomerov a výrobných a montážnych požiadaviek. Podľa pokynov načrtnutých v tomto blogu môžete navrhnúť nadstavce, ktoré sú nielen funkčné, ale aj nákladovo efektívne a ľahko sa vyrábajú.
Ak hľadáte vysokokvalitné hliníkové tlakovo odliate diely s dobre navrhnutými hlavicami, sme tu, aby sme vám pomohli. Ako skúsený dodávateľ tlakového odlievania hliníka máme odborné znalosti a schopnosti na splnenie vašich špecifických požiadaviek. Či už potrebujete malú sériu prototypov alebo výrobu vo veľkom meradle, môžeme vám poskytnúť tie najlepšie riešenia. Kontaktujte nás ešte dnes a začnite diskutovať o svojom projekte a preskúmajte možnosti spolupráce.
Referencie
- „Príručka tlakového odlievania hliníka“ od inštitútu tlakového odlievania
- "Dizajn pre tlakové liatie" od ASM International
- "Výrobné inžinierstvo a technológia" od S. Kalpakjiana a SR Schmida